 NEWSUN GROUP VINA
Trang chủ / Bài viết / Tin tức & hướng dẫn
Tin tức & hướng dẫnNhà máy NEWSUN: quy trình sản xuất tủ điện, thang cáp, cột đèn
Khám phá nhà máy NEWSUN tại KCN Thăng Long 3: năng lực, đội ngũ 50+ nhân sự và quy trình sản xuất tủ điện, thang cáp, cột đèn từ thiết kế đến bàn giao.
Ban kỹ thuật NEWSUN Group Vina · Đăng 28/10/2026 · 6 phút đọc
Phía sau một chiếc tủ điện, một đoạn thang cáp hay một cây cột đèn đứng bên đường là cả một chuỗi công đoạn gia công cơ khí và lắp ráp thiết bị. Khách hàng thường chỉ nhìn thấy sản phẩm hoàn thiện, nhưng chất lượng thực sự được quyết định ở từng bước trong xưởng. Bài viết này đưa bạn vào nhà máy NEWSUN tại KCN Thăng Long 3, giới thiệu năng lực sản xuất, đội ngũ và quy trình sản xuất tủ điện, thang cáp, cột đèn theo trình tự của ngành cơ khí điện. Phần mô tả quy trình mang tính tổng quát; chi tiết từng công đoạn, thiết bị và sản lượng không được nêu cụ thể trong bài này, và khách hàng có thể trao đổi trực tiếp hoặc đến tham quan để nắm rõ hơn.
Nhà máy NEWSUN: vị trí và năng lực
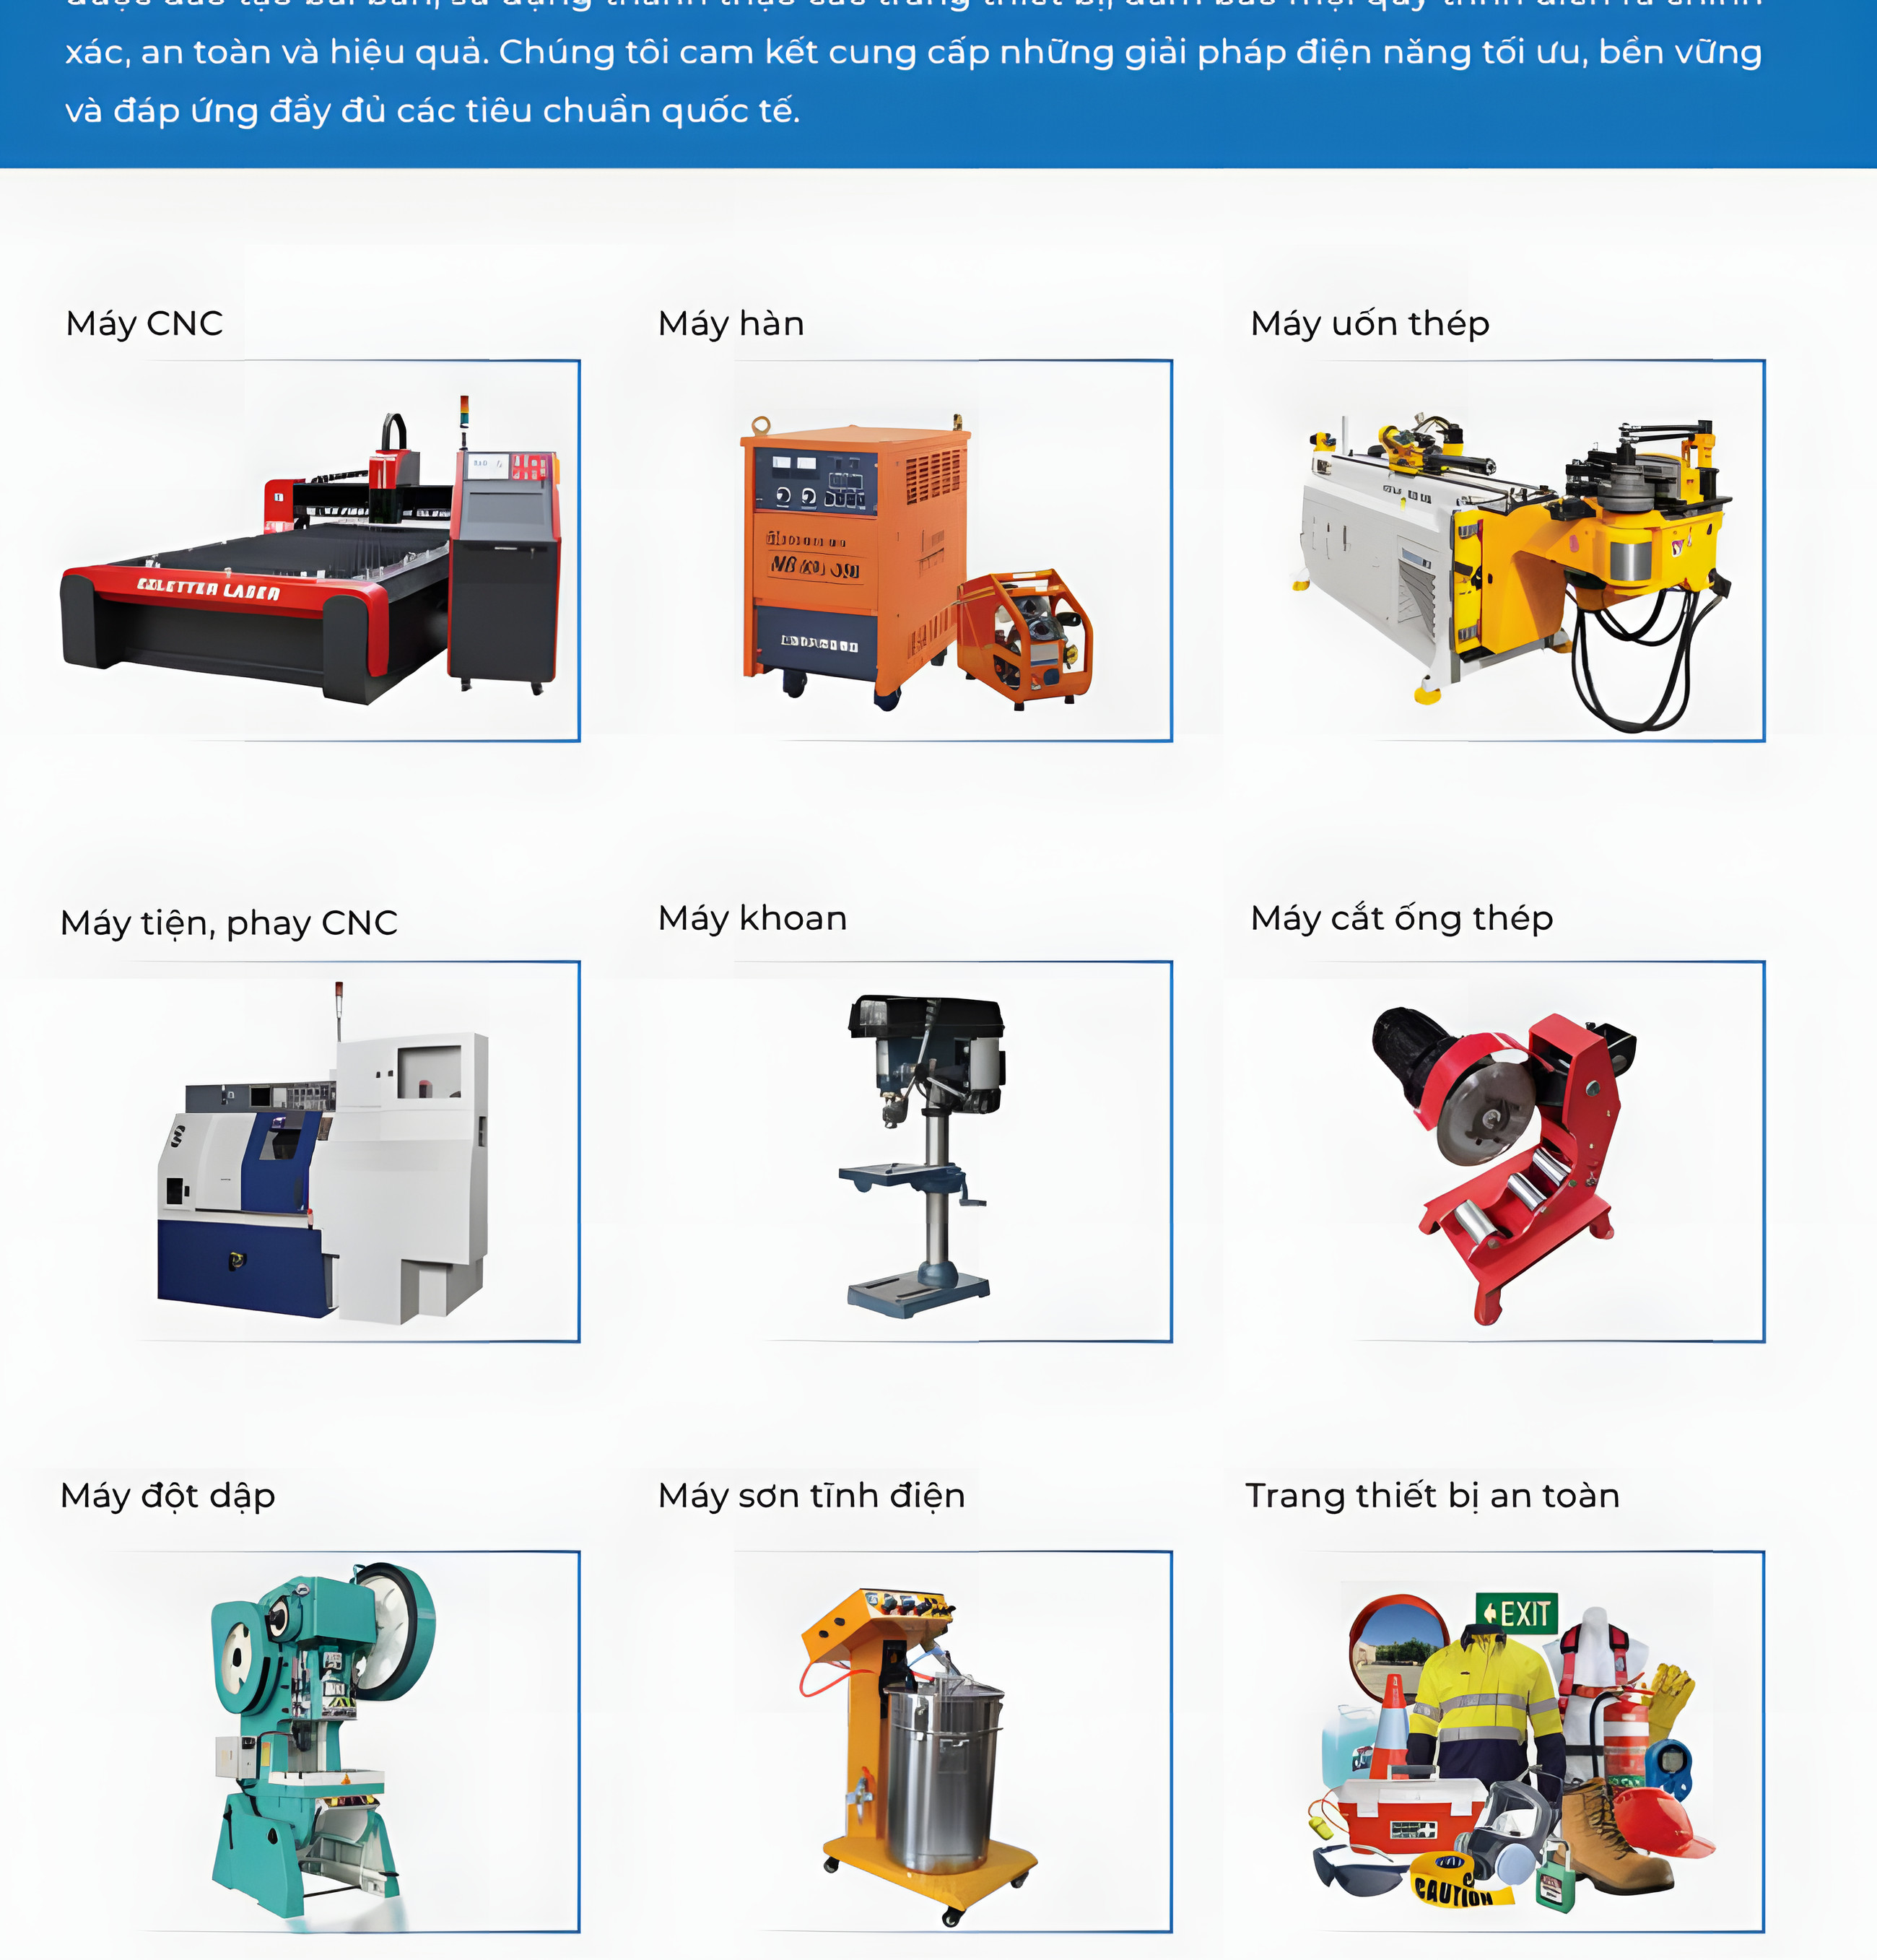
Nhà máy của NEWSUN Group Vina đặt tại KCN Thăng Long 3, thôn Quảng Khai, xã Bình Xuyên, tỉnh Phú Thọ. Đây là nơi sản xuất ba nhóm sản phẩm chủ lực: tủ bảng điện, thang máng cáp và cột đèn chiếu sáng đô thị. Công ty có đội ngũ hơn 50 nhân sự gồm kỹ sư, cao đẳng, trung cấp và công nhân lành nghề, hoạt động theo phương châm "Chất lượng là sự sống còn của công ty". Xưởng được trang bị hệ thống máy móc phục vụ gia công kim loại tấm và lắp ráp điện; bạn có thể xem hình ảnh máy móc trong bài để hình dung không gian sản xuất.
Điểm quan trọng của mô hình "vừa thiết kế, vừa gia công, vừa lắp ráp" tại cùng một nơi là các bộ phận kỹ thuật, sản xuất và kiểm tra làm việc gần nhau. Khi có thay đổi từ khách hàng, thông tin đến được xưởng nhanh và sai lệch được xử lý ngay thay vì để đến khi giao hàng mới phát hiện.
Sản phẩm của xưởng và thông số theo catalogue
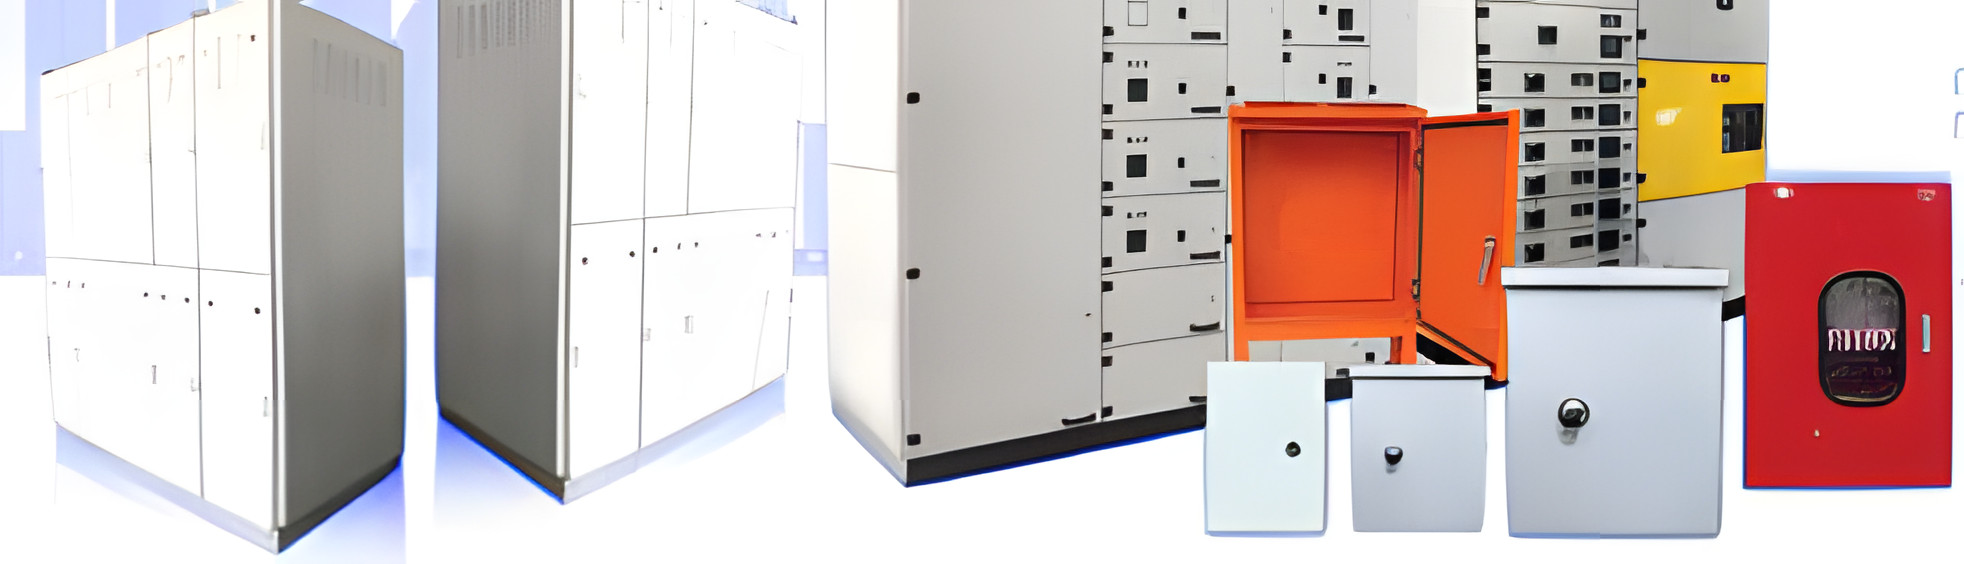
- Tủ bảng điện: vỏ tủ cao 200–2100 mm, tôn dày 0,8–2,0 mm, vật liệu thép sơn tĩnh điện, tôn tráng kẽm, mạ kẽm nhúng nóng hoặc inox; các loại tủ phân phối, ATS, MCC, tủ bù hạ thế, tủ điều khiển biến tần, khởi động mềm và PLC.
- Thang, khay, máng cáp: dài 2500–3000 mm, cao 50–200 mm, rộng 100–1000 mm, tôn 0,8–3,0 mm, sơn tĩnh điện hoặc mạ kẽm nhúng nóng, cùng phụ kiện co, nối.
- Cột đèn chiếu sáng: cột thép liền cần đơn cao 6–11 m, cột đa giác DG14 cao 14 m, cột cánh buồm kép, cột giàn đèn nâng hạ, cột bản lề xoay và cột trang trí.
Các nhóm này đều có tính chất chung: gia công từ thép tấm, xử lý bề mặt chống ăn mòn, rồi lắp ráp hoặc hoàn thiện theo bản vẽ. Vì vậy quy trình có nhiều điểm giao nhau.
Quy trình sản xuất tủ điện
Bước 1: Tiếp nhận yêu cầu và thiết kế
Mọi tủ điện bắt đầu từ thông tin của khách hàng: công suất, số lộ ra, loại thiết bị, môi trường lắp đặt, kích thước cho phép. Kỹ sư lập sơ đồ nguyên lý, bố trí thiết bị, chọn vật liệu vỏ và dựng bản vẽ cơ khí. Bản vẽ được khách hàng xác nhận trước khi sản xuất, tránh sai khác khi giao hàng. Có thể tham khảo bản vẽ vỏ tủ trong vỏ tủ điện để hình dung mức độ chi tiết.
Bước 2: Gia công vỏ tủ
Từ tấm thép, vỏ tủ trải qua các công đoạn quen thuộc của ngành: cắt tấm theo bản vẽ, đột lỗ, chấn gấp tạo hình, hàn hoặc ghép liên kết, mài làm sạch. Ở khâu này, độ chính xác kích thước quyết định việc cửa tủ đóng khít, thiết bị lắp vừa và gioăng kín. Tôn dày hay mỏng được chọn theo kích thước tủ và khối lượng thiết bị bên trong.
Bước 3: Xử lý bề mặt
Vỏ tủ được làm sạch, tẩy dầu, sau đó sơn tĩnh điện hoặc mạ kẽm tùy yêu cầu vật liệu. Chất lượng lớp bảo vệ phụ thuộc nhiều vào khâu xử lý trước khi phủ, nên đây là công đoạn cần kiểm tra kỹ. Bạn có thể đọc thêm trong bài so sánh sơn tĩnh điện và mạ kẽm nhúng nóng để hiểu cách chọn.
Bước 4: Lắp ráp thiết bị và đấu nối
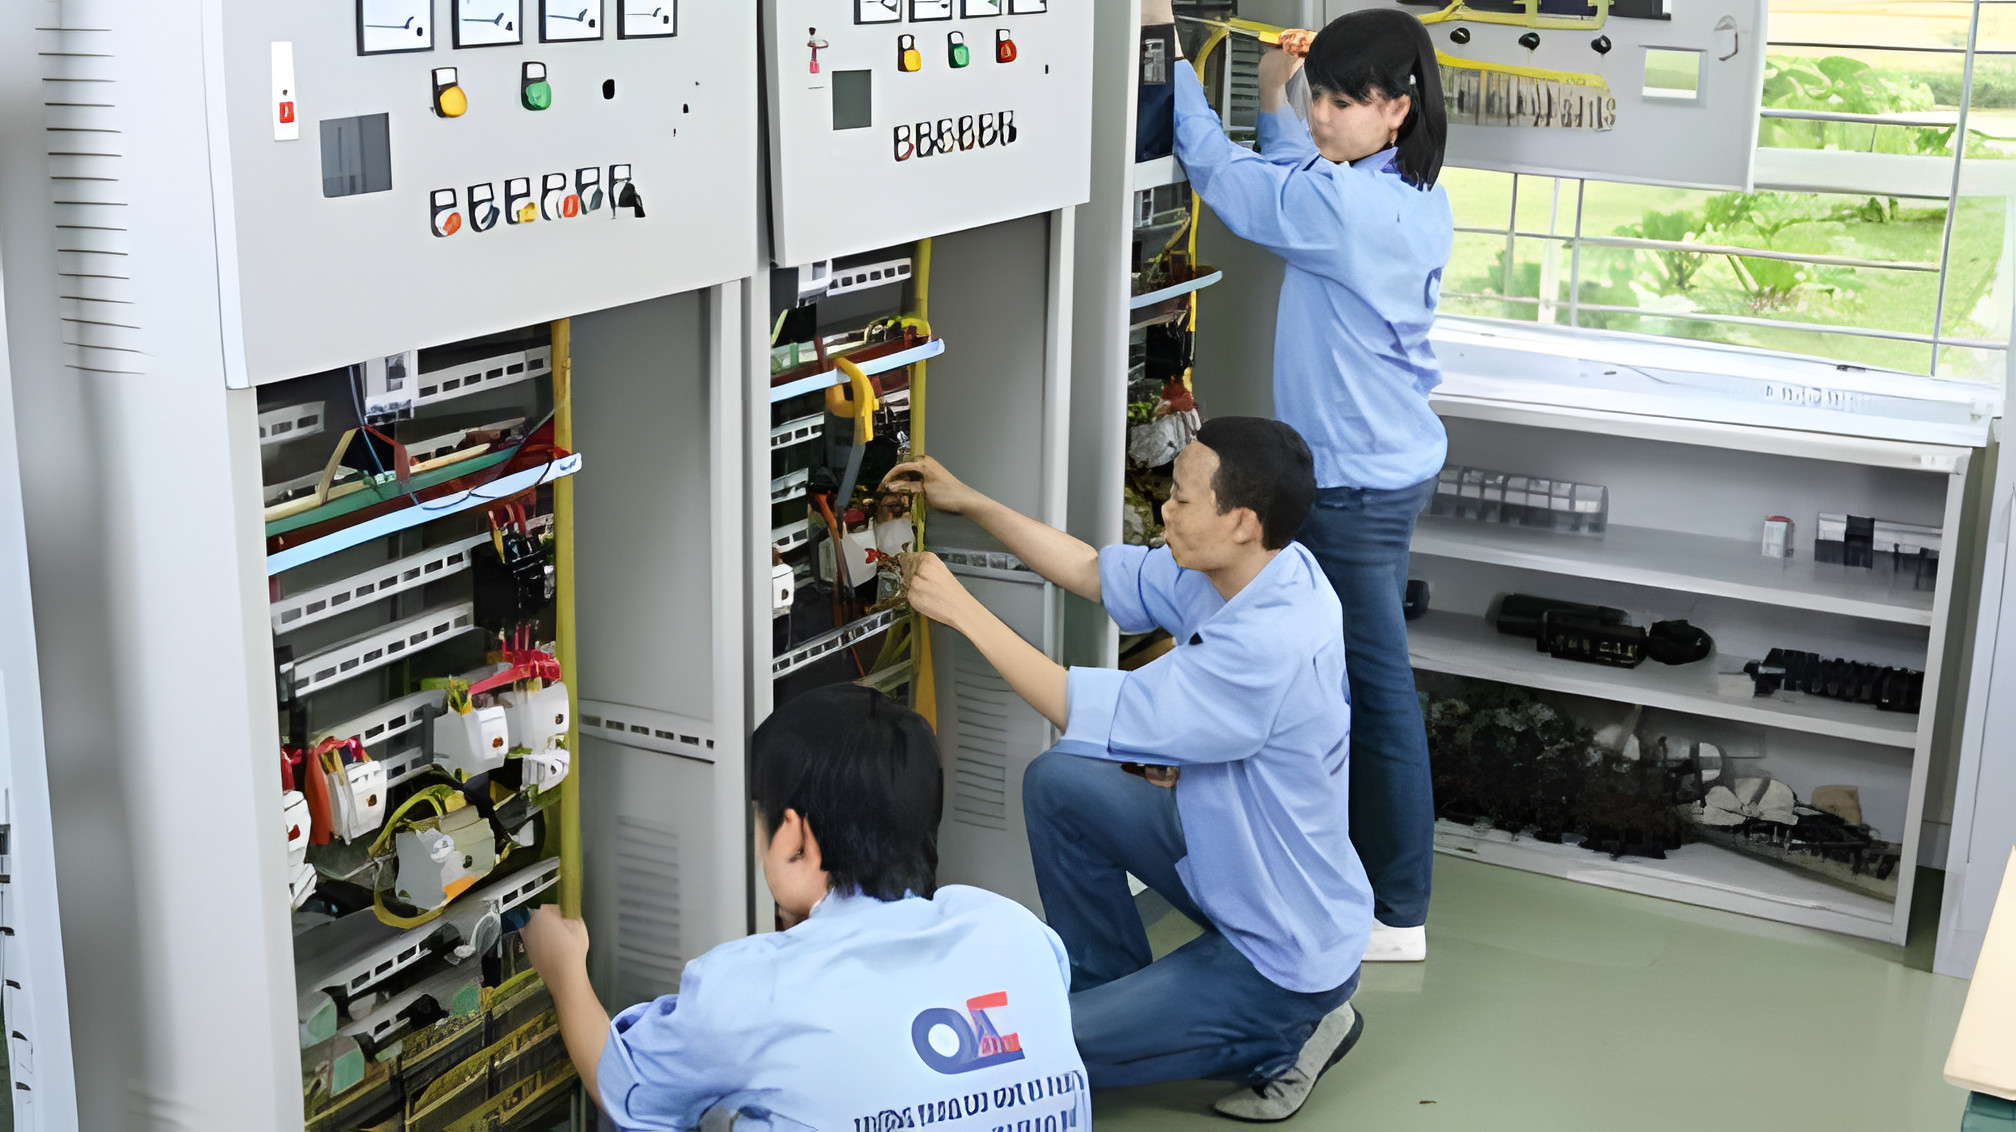
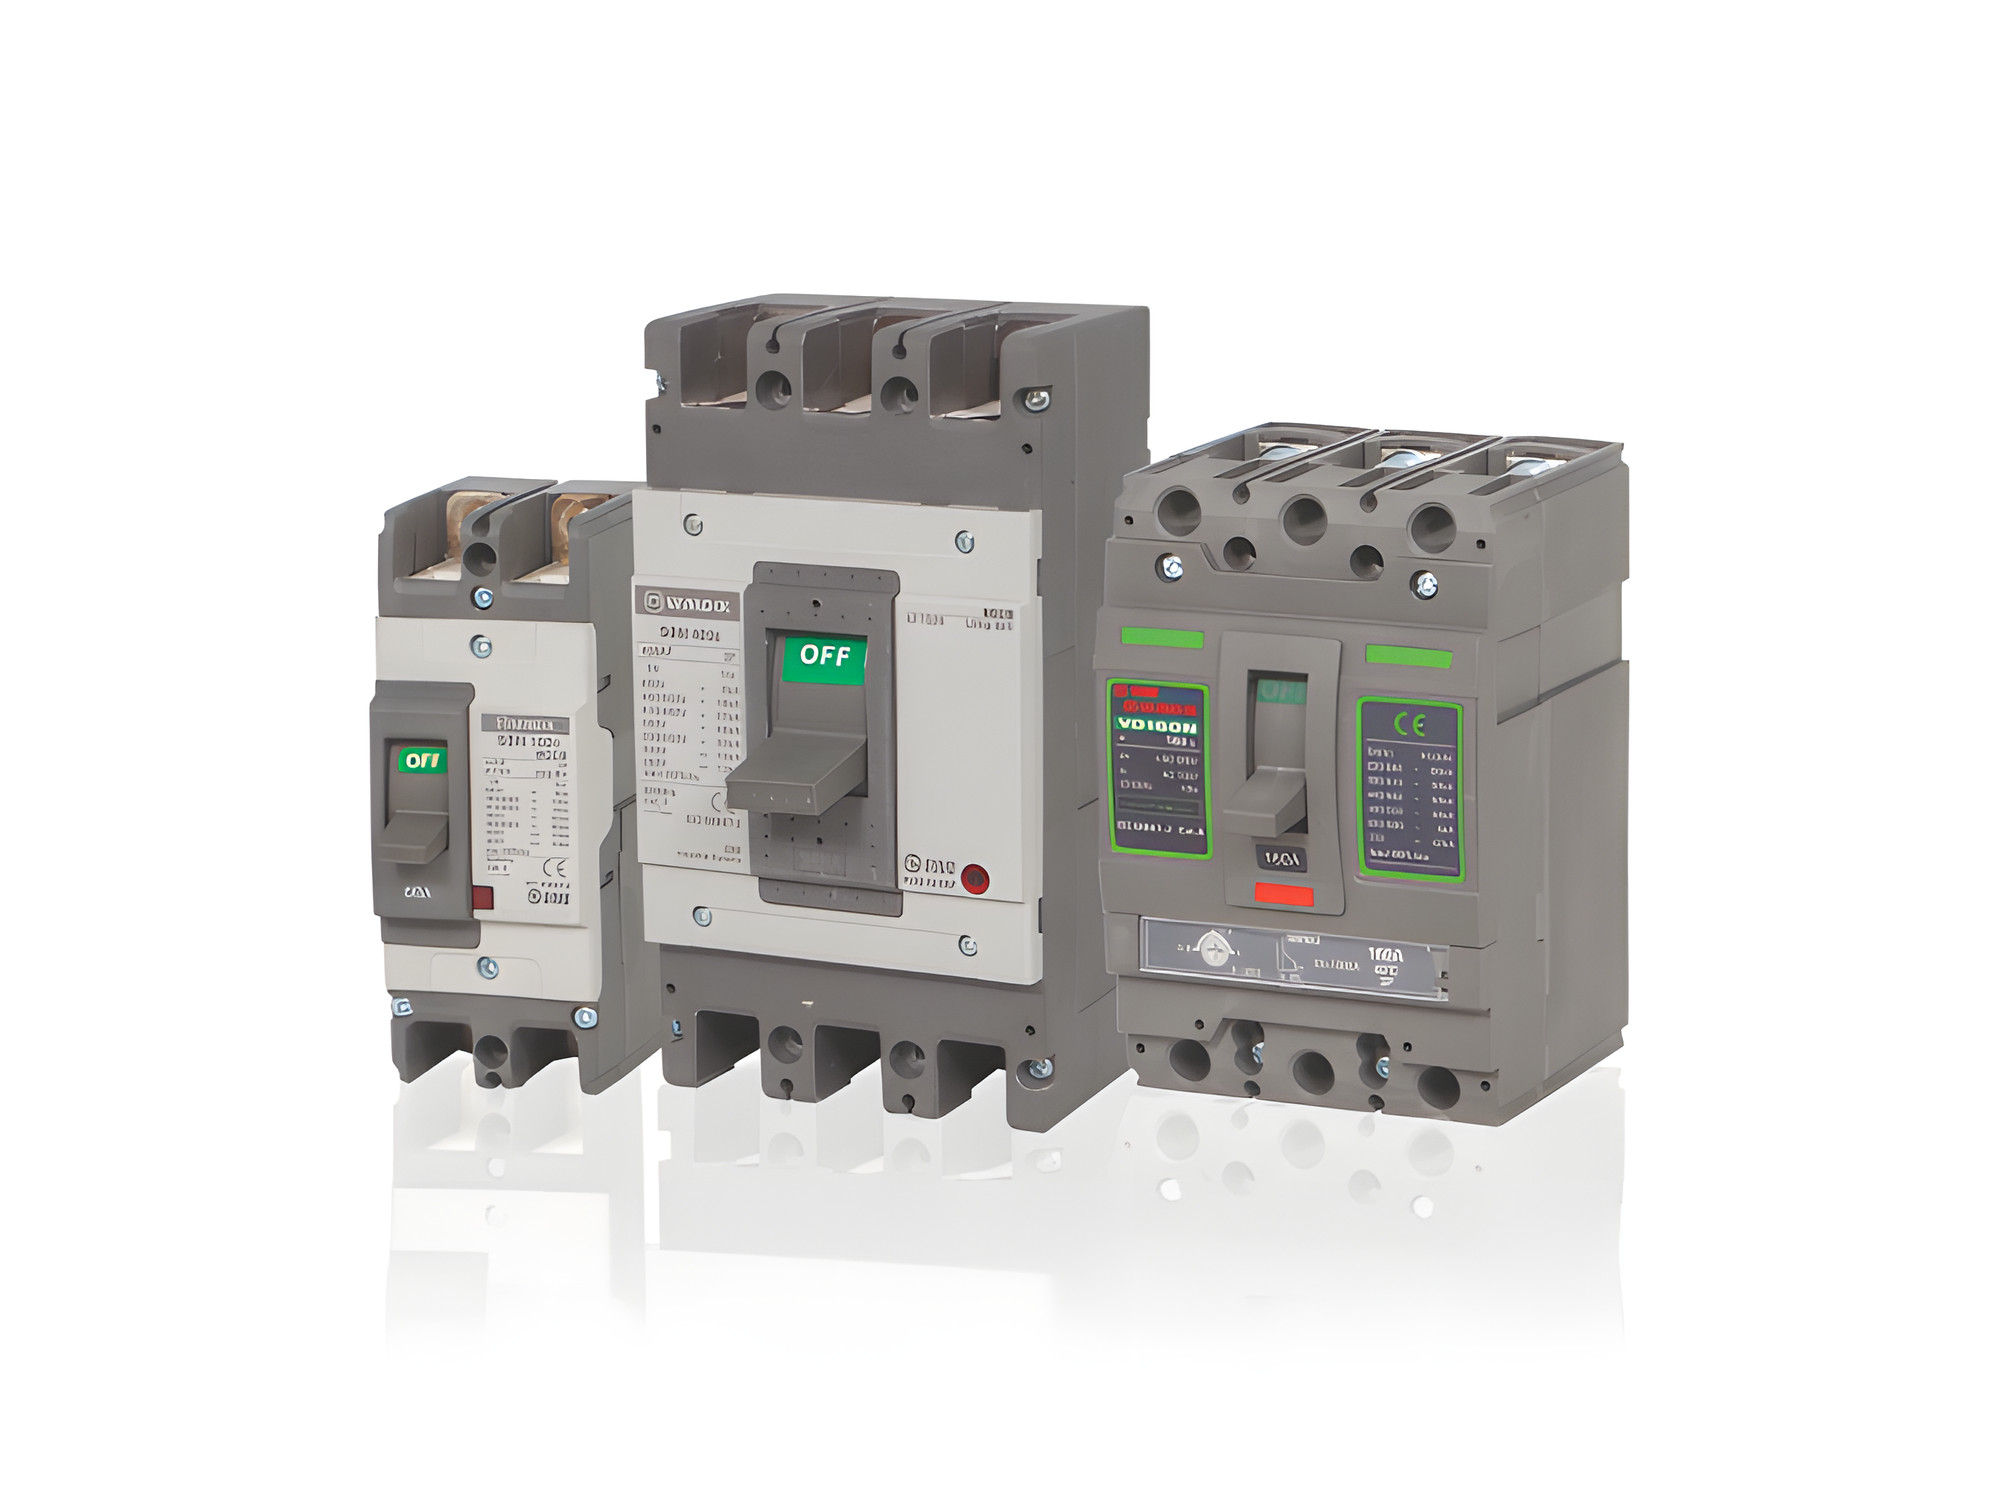
Thiết bị như aptomat, contactor, rơ le, biến tần, PLC được lắp lên tấm gá hoặc thanh ray, thanh cái được lắp và cách điện. Dây điều khiển và dây động lực được đi gọn, bấm đầu cốt đúng cỡ, đánh số theo sơ đồ. Đấu nối đúng kỹ thuật và siết lực phù hợp là yếu tố rất quan trọng cho độ bền của tủ. Các thương hiệu thiết bị như Schneider, ABB, Siemens, Mitsubishi, LS, Chint được NEWSUN phân phối và có thể sử dụng theo yêu cầu dự án. Xem thiết bị đóng cắt và tủ điều khiển PLC để tham khảo.
Bước 5: Kiểm tra chức năng và bàn giao
Sau lắp ráp, tủ được kiểm tra ngoại quan, kiểm tra đấu nối so với sơ đồ, thử logic điều khiển, thử các chế độ làm việc (ví dụ ATS có chế độ tự động và tay). Chỉ khi đạt yêu cầu, tủ mới được đóng gói, kèm hồ sơ và bàn giao cho khách hàng.
Quy trình sản xuất thang, khay, máng cáp
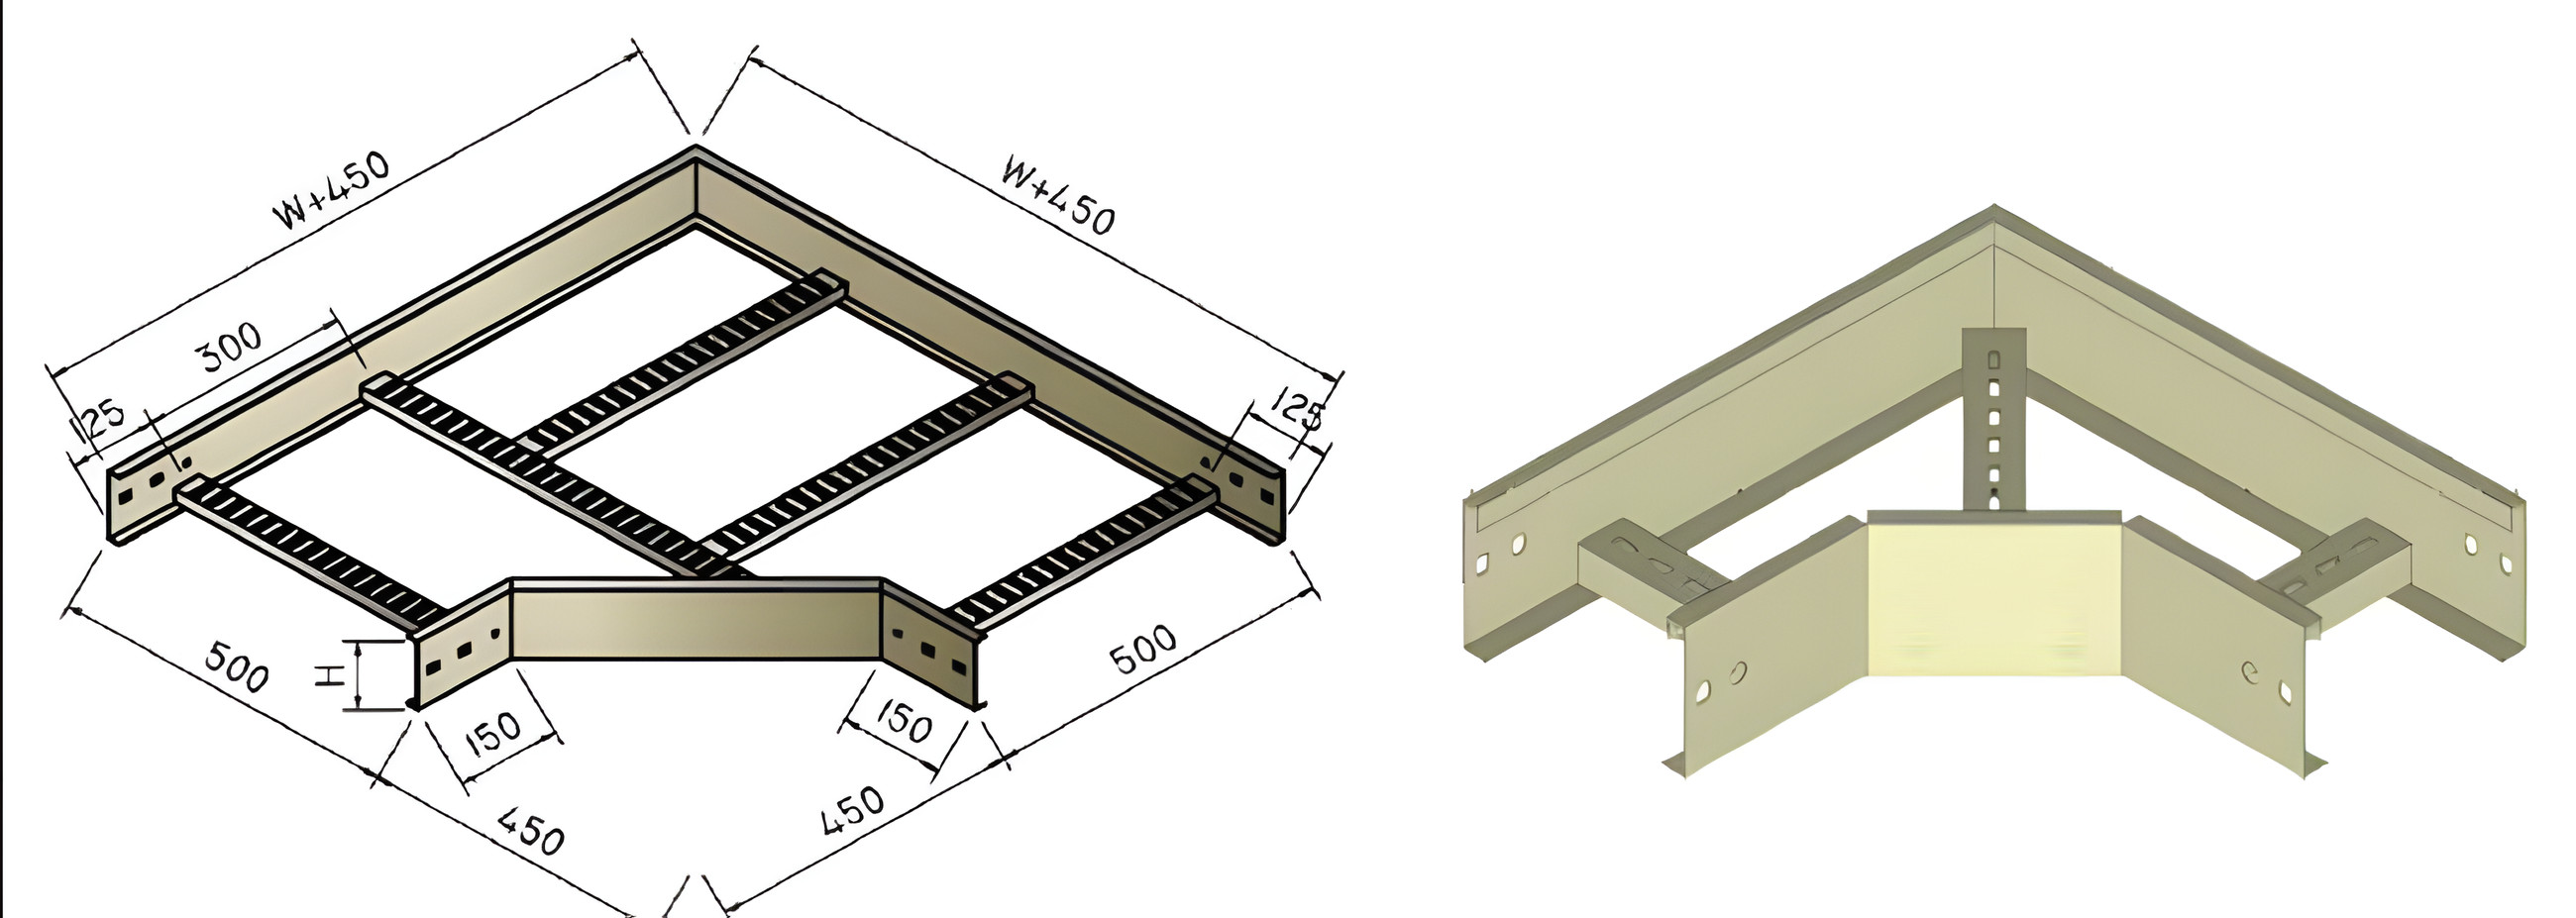
Thang máng cáp là sản phẩm có tính lặp lại cao nhưng đòi hỏi độ đồng đều lớn, vì hàng trăm mét sản phẩm phải ghép nối khít với nhau trên công trường. Quy trình điển hình gồm: cắt tôn theo kích thước, đột lỗ và tạo gân, chấn định hình, hàn hoặc tán liên kết các thanh, làm sạch, xử lý bề mặt bằng sơn tĩnh điện hoặc mạ kẽm nhúng nóng, rồi kiểm tra kích thước và đóng gói. Phụ kiện như co ngang 90°, co lên, co xuống, nối T, chữ thập, nối giảm được sản xuất theo cùng thông số của thang chính để lắp đồng bộ. Xem thêm thang cáp và phụ kiện thang cáp.
Quy trình sản xuất cột đèn chiếu sáng
Cột đèn là cấu kiện chịu lực nên yêu cầu cao hơn về vật liệu và mối hàn. Quy trình tổng quát gồm cắt thép tấm theo hình khai triển, chấn hoặc cuốn tạo dạng côn, hàn dọc thân cột, hàn bích đế và các chi tiết gia cường, gia công cần đèn và cửa cột, sau đó xử lý bề mặt (thường là mạ kẽm nhúng nóng cho cột ngoài trời) và hoàn thiện. Theo catalogue, cột liền cần đơn BG6–BG11 và TC6–TC11 có tôn dày 3–4 mm, ngọn D56/58, bích 300–400; cột đa giác DG14 cao 14 m, tôn 4 mm. Xem các nhóm cột thép liền cần đơn, cột đa giác DG14 để hình dung phạm vi sản xuất.
Khâu hàn thường là nơi quyết định độ an toàn của cột. Vì vậy mối hàn cần được thực hiện bởi thợ có tay nghề và được kiểm tra ngoại quan, đo kích thước, kiểm tra độ thẳng trước khi chuyển sang xử lý bề mặt.
Con người: yếu tố khó thay thế nhất
Máy móc giúp gia công chính xác và nhanh hơn, nhưng chất lượng cuối cùng vẫn phụ thuộc vào con người. Đội ngũ NEWSUN bao gồm kỹ sư phụ trách thiết kế và kiểm soát kỹ thuật, nhân sự trình độ cao đẳng, trung cấp phụ trách điều phối và lắp ráp, cùng công nhân lành nghề trực tiếp gia công. Sự kết hợp này giúp xưởng xử lý được cả hàng theo bản vẽ có sẵn lẫn các yêu cầu đặc thù cần kỹ sư tư vấn. Đào tạo tay nghề, tuân thủ bản vẽ và quy trình là những việc cần được duy trì liên tục, không thể làm một lần.
Điều chủ đầu tư nên quan sát khi tham quan xưởng
- Xưởng có sắp xếp gọn gàng, vật liệu đầu vào được phân loại và nhận diện không?
- Bản vẽ và sơ đồ có được dùng thực tế tại bàn lắp ráp không?
- Các sản phẩm đang gia công có đánh dấu mã dự án, người phụ trách không?
- Có khu vực kiểm tra riêng với dụng cụ đo cần thiết không?
- Quy trình đóng gói, vận chuyển có bảo vệ lớp sơn, lớp mạ không?
Những quan sát này giúp chủ đầu tư đánh giá được văn hóa chất lượng của nhà cung cấp tốt hơn bất kỳ bản giới thiệu nào.
Câu hỏi thường gặp
NEWSUN có gia công tủ điện, thang cáp theo bản vẽ riêng của khách hàng không?
Có. Vỏ tủ, thang cáp và cột đèn có thể gia công theo kích thước, vật liệu yêu cầu trong phạm vi năng lực nhà máy. Gửi bản vẽ hoặc thông số để kỹ sư tư vấn và báo giá.
Khách hàng có thể đến thăm xưởng sản xuất không?
Khách hàng và đối tác có thể liên hệ để sắp xếp lịch tham quan nhà máy tại KCN Thăng Long 3. Hãy gọi hotline 0924.625.688 để đặt lịch.
Thời gian sản xuất một lô tủ điện hay cột đèn là bao lâu?
Thời gian phụ thuộc quy cách, số lượng và mức độ phức tạp của từng đơn hàng nên không có con số chung. Sau khi nhận bản vẽ và khối lượng, NEWSUN sẽ xác nhận tiến độ cụ thể khi báo giá.
Sản phẩm nhắc đến trong bài
Gọi 0924.625.688 hoặc gửi yêu cầu — kỹ thuật NEWSUN hỗ trợ trong giờ làm việc.
Gọi ngayGửi yêu cầu báo giáTải hồ sơ năng lực